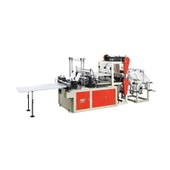
Ákvarðanir um viðhald á framleiðslulínum eru oft teknar undir þrýstingi. SEALs fóru að bila á næturvaktinni. Ruslhúsið fylltist áður en nokkur gat séð það. 50.000 stykki pöntun viðskiptavinar seinkar um einn dag. Venjuleg viðbrögð eru að laga vandamálið með því til dæmis að hækka hitastigið um nokkrar gráður eða skipta um blað og halda svo áfram. Betri nálgun er að meðhöndla viðhald sem kerfi. Markmiðið er að tryggja eðlilega notkun búnaðarins og stöðugleika gæða taupokans. Þessi grein kynnir viðhaldskerfi hagnýtrar mótunarvélar fyrir innkaupapoka úr plasti. Hvort sem þú notar eldri gerð eða nýrriVél til að búa til innkaupapoka úr plasti, sama kerfisbundna nálgun við viðhald gildir.
Hvernig lítur raunhæfur viðhaldstaktur út
Framleiðslulínur innkaupapoka ganga í gegnum nokkur þrep: að brjótast út, stýra brúnum, innsigla, skera, stafla, venjulega í línu á sama filmustykki. Hvert skref slitnar á mismunandi hraða. Svo, ein "þjónusta í hverjum mánuði" kennsla hjálpar ekki. Betri nálgun er að skipuleggja viðhald út frá því hversu oft er skipt út fyrir hvern íhlut. Fyrir aVél til að búa til innkaupapoka úr plasti, að fylgjast með skiptingartímabilum eftir íhlut frekar en eftir dagbókardagsetningu gefur mun betri árangri.
Á vakt (opnunarathugun, 15–20 mínútur):
- Skráðu þéttingarhitastig beggja kjálka og berðu það saman við settmarkið. Það er eðlilegt að hitastig skjásins breytist meira en +/- 2 gráðu þegar byrjað er kalt. Ef sama breyting á sér stað í hvert skipti sem þú byrjar skaltu athuga hitaeininguna eða stjórnandann.
- Þurrkaðu af sjónlinsunni sem notuð er til að prenta skráningu og pokatalningu. Á rykugum línum safnast duft á linsurnar. Þetta getur gert prófið minna áreiðanlegt þar til það er áberandi bilun.
- Athugaðu brottfallið fyrir síðustu vakt. Ef sama pokastærð stækkar um meira en 0,5%, athugaðu vélina fyrir næstu keyrslu.
- Athugaðu loftþrýsting þrýstijafnarans. Flestir þéttingar- og stöflunarhólkar nota 0,5–0,7 MPa. Ef þrýstingurinn er minni en 0,4 MPa mun strokkakrafturinn minnka og þéttingin verður ójöfn.
Vikulega (hálfur dagur):
- Athugaðu hvort kjálkaflöturinn sé lokaður og hjálmgrímur, sem venjulega eru PTFE-húðuð efni eða sílikon. Leitaðu að brunamerkjum, skurðum eða núningi. Skemmd mulch getur dreift hita ójafnt og skapað þunnt lag af varnarleysi. Að breyta hitastigi leysir ekki vandamálið.
- Smyrðu aðallegan og skurðarfestinguna samkvæmt smurmynd framleiðanda. Flestar innkaupapokavélar eru með fitufestingar á lokuðum hillum og fitublettir á geymslubúnaði. Ekki nota of mikið smurefni þar sem það getur safnað ryki í filmu. Þurrkaðu af umfram smurolíu.
- Athugaðu brún blaðsins með stækkunargleri. Er að leita að flögum. Brotið blað getur rifið frekar en að skera í gegnum filmuna. Rifnar himnur eru dregnar í sprungur.
Mánaðarlega:
- Athugaðu hitastig servódrifsins og stjórnskápsins. Hreinsaðu skápsíur. Dúkapokahimnur mynda stöðurafmagn og ryk. Þetta gæti stíflað síur fyrr en búist var við.
- Athugaðu DC strætóspennu og PLC vararafhlöðuspennu. Veikar rafhlöður geta leitt til taps á breytum og frekari uppsetningarvinnu.
Athugaðu röðun hliðarskynjara og veltustöðu dansarans og vélin stöðvaðist.
Innsiglunar- og skurðarstöðin á skilið mestu athygli
Innsiglistöðvar eru uppspretta margra gæðavandamála hjá plastpokaframleiðendum. Hita, þrýsting og tíma þarf að stjórna að litlu leyti. Filmur eru venjulega 15–40 μm LDPE eða há-pólýetýlen. Innsigli skulu vera nógu sterk til að meðhöndla umbúðir og bera án þess að rífa eftir innsiglislínunni. Það er ekki auðvelt að sjá veikleika innsiglisins á vélinni. Þau er aðeins að finna við afgreiðsluborðið. Á hvaðaVél til að búa til innkaupapoka úr plasti, þéttingarstöðin er þar sem flest gæðavandamál eiga uppruna sinn, svo hún á skilið tíðustu athuganir.
Lokunarstöðin þarf að einbeita sér að þremur sviðum:
Hitastig nákvæmni.Hitastig þéttingarkjálka fer eftir aflestri hitaeiningar. Hitabönd breytast með aldri. Breytingar upp á 5-8 gráður geta breytt góðum innsigli í viðkvæman. Athugaðu hitastigsskjáinn með sérstakri nema að minnsta kosti á þriggja mánaða fresti. Skiptu um hitaeiningar með viðmiðunargildum sem eru meira en ±3 gráðu munur. Hver kvörðun verður að vera skjalfest. Þessi skráning getur verið gagnleg þegar viðskiptavinir tilkynna seinna um vandamál með innsigli.
Yfirborðsástand kjálka.Ójafnt slit á hjálmgrímum og kjálkum. Athugaðu að yfirborðið sé slétt vikulega. Skiptu um þegar þú sérð rispur eða núning. Þegar styrkur innsiglisins er breytilegur eftir breidd kjálkans ætti einnig að skipta um hana. Athugaðu kjálkaþrýsting að minnsta kosti einu sinni í mánuði með ofnæmishimnu. Strokkar missa afl þegar innsiglið slitnar eða loftþrýstingur breytist.
Staðfesting innsiglisstyrks.Gæði innsigli skulu mæld. Það á ekki að dæma af útlitinu einu saman. ASTM F88 er almennt notuð prófunaraðferð til að fjarlægja styrk og þéttingarstyrk. Það mælir kraftinn sem þarf til að aðskilja þéttingarmótið. Prófsýni á vakt. Prófaðu til dæmis fimm sekki frá upphafi, miðju og enda rúlla. Þetta breytir „selnum lítur vel út“ í prófunargögn. Ef að meðaltali afrifjunarstyrkur sömu filmunnar er meira en 15% undir eðlilegu, athugaðu fyrst hitastigið, síðan ástand kjálkans og síðan þrýstinginn.
Einnig þarf að athuga reglulega skera á sömu stöð. Innkaupapokavélablöð eru venjulega úr verkfærastáli. Venjulega má mala þau nokkrum sinnum áður en þeim er skipt út. Skráðu hversu oft hvert blað hefur verið brýnt. Þegar blaðið byrjar að molna eftir slípun skaltu skipta um blaðið. Brotnar brúnir geta skaðað skurðinn og stytt tímann á milli mala.

Spenna, skráning og Pneumatic System
Netverslun fyrir töskur á netinu er í gangi á 50–150 töskum á mínútu. Filman er þunn, þannig að spennuvandamál geta leitt til breytinga á pokalengd eða ójafnri þéttingu. Dansarar rúlla og stjórn á hleðslurými slakar á spennu. Þeir þurfa að vera skoðaðir í hverjum mánuði. Athugaðu hvort legur dansarans hreyfist ekki. Þegar vefurinn er fjarlægður skaltu ganga úr skugga um að hleðsluklefinn lesi á núll. Gakktu úr skugga um að spennustillingarnar passi við uppskeruþol filmunnar. Hægt er að teygja LDPE filmu þegar spennan er of mikil. 25 μm vefur getur teygt sig nokkur prósent. Þetta getur breytt lengd skurðarins jafnvel þótt servótalningin sé rétt.
Prentskráning notar aðra stjórnlykkju. Þegar vírinn rennur prentaðri filmu les skráningarneminn prentmerkið. Servóið og stilltu síðan stöðu filmunnar þannig að innsiglið og skurðurinn haldist í stöðu á listaverkinu. Óhrein linsa, skynjarafesting í rangri stöðu eða slitinn kóðara í dráttarrúllu getur valdið hægu reki. Rekstraraðilar geta stillt vélina handvirkt til kvörðunar. Þá verður rekið of mikið. Athugaðu stöðu skynjara og linsur vikulega. Skiptu um dráttarrúllu-kóðarann á þeim tíma sem framleiðandi mælir með. Þetta hjálpar til við að koma í veg fyrir vandamálið við að prenta sé rétt á vélastillingu en hreyfist á filmu.
Pneumatic kerfið er oft ekki skoðað nógu mikið vegna þess að vandamál geta þróast hægt. Gæði þjappaðs lofts eru stjórnað af ISO 8573-1. Þessi staðall flokkar loft eftir ögnum, vatni og olíu. Lokaðir strokkar og tómarúmskerfi í innkaupapokavélum þurfa hreint, þurrt loft. Vatn í loftrásum getur valdið tæringu og viðloðun strokksins. Það er erfitt að finna. Viðhald er einfalt. Sogðu loftmóttökuna þurrt á hverjum degi. Skiptu um síukjarna í samræmi við notkun einingarinnar, venjulega á þriggja til sex mánaða fresti í samræmi við álag. Athugaðu þrýsting þrýstijafnarans einu sinni í mánuði og berðu hann saman við forskrift vélarinnar.
Vélar sem seldar eru í Evrópu verða einnig að vera í samræmi við vélrænni tilskipun 2006/42/EB. Öryggisaðgerðir eins og hlífar, læsingar og neyðarstopp virka enn eftir viðhald. Rangt uppsett hlífðarbúnaður eða ótengdir skynjarar geta valdið öryggis- og regluvandamálum. Rafkerfið fellur einnig undir IEC 60204-1. Það felur í sér kröfur um stjórnrásir, hlífðartengingar og læsingarákvæði.
Umhirða rafmagns- og stjórnskápa
Stjórnskápurinn er mikilvægur hluti af vél til að mynda plastinnkaupapoka. Það inniheldur servó drif, PLC, HMI og raflögn til að tengja kerfið. Vandamál í skáp eru venjulega af völdum hita, ryks eða lausra tenginga. Oft er hægt að forðast þessi vandamál með reglulegu viðhaldi. Jafnvel á vel-viðhaldiVél til að búa til innkaupapoka úr plasti, stjórnskápurinn krefst áætlaðrar athygli til að koma í veg fyrir hitatengdar bilanir-.
- Haltu skáphurðum lokuðum meðan á framleiðslu stendur. Rekstraraðilar geta opnað hurðir og fylgst með vélinni. Þegar hurðin opnast getur viftan dregið filmuryk inn í skápinn. Ryk safnar drifskælinum og hækkar vinnuhitastigið.
- Athugaðu raflögnirnar einu sinni á ári. Með tímanum geta hitabreytingar losað skrúfuskautana. Lausar tengingar við hitunarsvæði eða servóaflstöð geta framleitt hita og skemmt drifið. Notaðu togskrúfjárn og fylgdu toggildunum sem tilgreind eru á íhlutunum.
- Athugaðu hvort kæliviftan virki rétt þegar hitastig skápsins fer yfir stillt hitastig. Svekktur aðdáandi getur ekki gefið frá sér skýrt hljóð eða sýnt augljós vandamál. Aðeins í hitanum, sérstaklega á sumrin, hættir það.
- Skipt um PLC vararafhlöður samkvæmt fastri áætlun. Venjulega 2-3 ár. Ekki bíða eftir viðvörun um litla rafhlöðu. Viðvaranir geta birst þegar vélar eru lokaðar vegna fría. Rafhlaðan gæti bilað áður en vélin getur ræst aftur.
Rafmagnsviðgerðir skulu framkvæmdar af hæfu starfsfólki. Fylgdu verklagsreglum um læsingu/merkingu. Aðalviðmiðun fyrir eftirlit með hættulegri orku er 29 CFR 1910.147. Það kallar á að orkugjafar séu einangraðir og skoðaðir fyrir viðhald. Á pokalínunni þýðir það að læsa aðalaflgjafanum og þrýstiloftinu. Ef það er enn loftþrýstingur í kerfinu er enn hægt að færa innsiglaða strokkinn með miklum krafti.
Varahlutaáætlun og skjöl til að láta það virka
Án réttra varahluta gæti viðhaldsáætlunin mistekist. Listar yfir varahluta vörulínu innkaupapoka ættu að byggjast á raunverulegum sundurliðunargögnum, ekki bara stöðluðum umbúðum frá birgjum. Íhlutir sem oft bila eru oft ódýrir og fyrirsjáanlegir: hitaeiningar, hitaeiningar, kjálkahlífar gegn-kjálka, skurðarhlutar, sjónlinsur og loftþéttingar. Dýrir íhlutir eins og servó drif, PLC einingar og gírkassar hafa venjulega færri galla. Yfirleitt er engin þörf á að hafa varadrif fyrir hvern ás. Betri nálgun væri að geyma almenna rekstrarvarahluti og gera þjónustusamninga fyrir rafeindahluta.
Sumir hlutar bila sjaldan, en geta stöðvað heila framleiðslulínu. Inniheldur aðalsnældakóðara, servó drifkraftstig og HMI skjá. Skrá skal afhendingartíma þeirra. Ef birgjar taka sex vikur að afhenda varahluti og vélin getur ekki keyrt án þeirra, gæti verið betra að hafa varahluti.
Góð skráning hjálpar til við að breyta viðhaldi í stjórnunartæki. Í samræmi við ISO 9001 er fyrirtækjum skylt að halda skrár sem sýna að verklag þeirra sé stjórnað. Sama ætti að gilda um poka. Eftirfarandi skrár eru gagnlegar:
- Sendu inn daglegan byrjunarlista yfir hitamælingar og ósamræmi eftir dagsetningu og vakt.
- Niðurstöður ASTM F88 innsiglisstyrkprófunar. Fylgstu með niðurstöðum með tímanum til að finna smám saman lækkun áður en bilun á sér stað.
- Kvörðunarskrár hitaeininga og þrýstimæla.
- Halda skrá yfir hvað var gert, hvenær og af hverjum; Verkefni næstu áætlunar og millibil þeirra eru einnig skráð.
- Niðurtímaskrár um hverja bílastæðaástæðu, svo sem bilun í innsigli, blaðskipti, filmuskipti, misskipting skynjara eða skortur á hlutum.
Sá síðasti er verðmætastur. Mynstrið kom í ljós þegar stöðvunartími er skráður á sama hátt í þrjá mánuði. Línur sóa ekki tíma með óþekktum vandamálum. Það getur verið blaðvandamál sem sífellt kemur aftur eða skynjarar sem bila á sex vikna fresti. Að laga aðalorsökina er venjulega ódýrara en heildarkostnaður við endurtekið bilun. Viðhaldsskrárnar gera þetta skýrt.
Haltu vélinni í því ástandi sem þú getur mælt
Viðhald þarf ekki að vera flókið. Það verður að vera í samræmi og skjalfest. Grunnviðhaldsáætlun hvers plastpokaframleiðanda inniheldur reglulegar og vikulegar skoðanir. Innsiglistöðvar skulu kvarðaðar með innsiglistyrkprófunum. Loftkerfið ætti að vera hreint og þurrt. Stjórnskápar skulu geymdir kaldur. Varahlutir og viðhaldsskrár ættu einnig að vera tiltækar ef þörf krefur. Hvort sem þú rekur eina línu eða heila verksmiðju, hvertVél til að búa til innkaupapoka úr plastinýtur góðs af sömu agaðri nálgun við skjölun og varahlutaskipulagningu.
Rekstraraðili var fyrstur til að uppgötva vandamálið við vélina. Þeir ættu að þekkja venjulegar vélarstillingar og álestur. Þeir geta síðan greint breytingar snemma og tilkynnt þær áður en þær valda stærri vandamálum.
Gott viðhald hjálpar til við að halda framleiðslunni stöðugri. Það heldur innsiglinum þéttum, pokanum í sömu stærð og sóunarhlutfallið innan væntinga. Athugaðu þjónustutímabil birgja, kvörðunaraðferðir og framboð á varahlutum áður en þú kaupir nýjar plastpokapokavélar eða uppfærir núverandi framleiðslulínur.
Algengar spurningar
Hversu oft ætti að athuga innsigli á innkaupapokalínu?
Athugaðu seigfljótandi kjálkahlífina og yfirborðið vikulega. Hitastig er athugað að minnsta kosti einu sinni á þriggja mánaða fresti með óháðum rannsakanda. Innsiglisstyrksýni fyrir hverja vakt voru prófuð með ASTM F88 afhýðingarprófinu. Þetta hjálpar til við að greina smám saman lækkun á innsiglistyrk eins fljótt og auðið er.
Þegar hitastigið er rétt stillt, hvað veldur því að innsiglið er slakur?
Athugaðu fyrst hitaeininguna. Gamalt hitastig gefur rangar hitamælingar. Næst skaltu athuga yfirborð kjálka og hjálmgríma fyrir slit eða skemmdir. Athugaðu síðan þrýstinginn á tankinum. Athugaðu í eftirfarandi röð: hitastig, yfirborð og þrýstingur. Þetta leysir flest veik innsigli vandamál.
Er þeim viðhaldið af rekstraraðilum eða þurfa þeir tæknimenn?
Rekstraraðilar eru rétt þjálfaðir til að framkvæma daglegar skoðanir. Þetta felur í sér að skrá hitastig, hreinsa linsur, tæma loftmóttakara og athuga kjálka. Rafmagnsvinna inni í stjórnskáp skal unnin af hæfu starfsfólki. Þeir ættu að fylgja lokunar-/merkingaraðferðum. Athuga skal öryggisafköst aftur eftir viðgerð til að samræmast vélatilskipuninni og IEC 60204-1.
Uppruni upplýsinga
· ASTM F88/F88M-Staðlað prófunaraðferð fyrir þéttingarstyrk sveigjanlegra hindrunarefna.
· ISO 8573-1 - Þjappað loftgæðaflokkar fyrir agna-, vatns- og olíuinnihald.
· ISO 9001: 2015 -Gæðastjórnunarkerfi, skjöl og skráningarkröfur.
· IEC 60204-1 -Vélrænt öryggi: vélbúnaður og rafbúnaður.
· Vélatilskipun 2006/42/EB -- Kröfur Evrópusambandsins um vélrænt öryggi.
· 29 CFR 1910.147 – OSHA Hazard Energy Control Standard (læsing/tagout).
· Grand View Research Research-Markaðsgögn fyrir plastpoka og hampipoka á heimsvísu og spá um eftirspurn um umbúðir